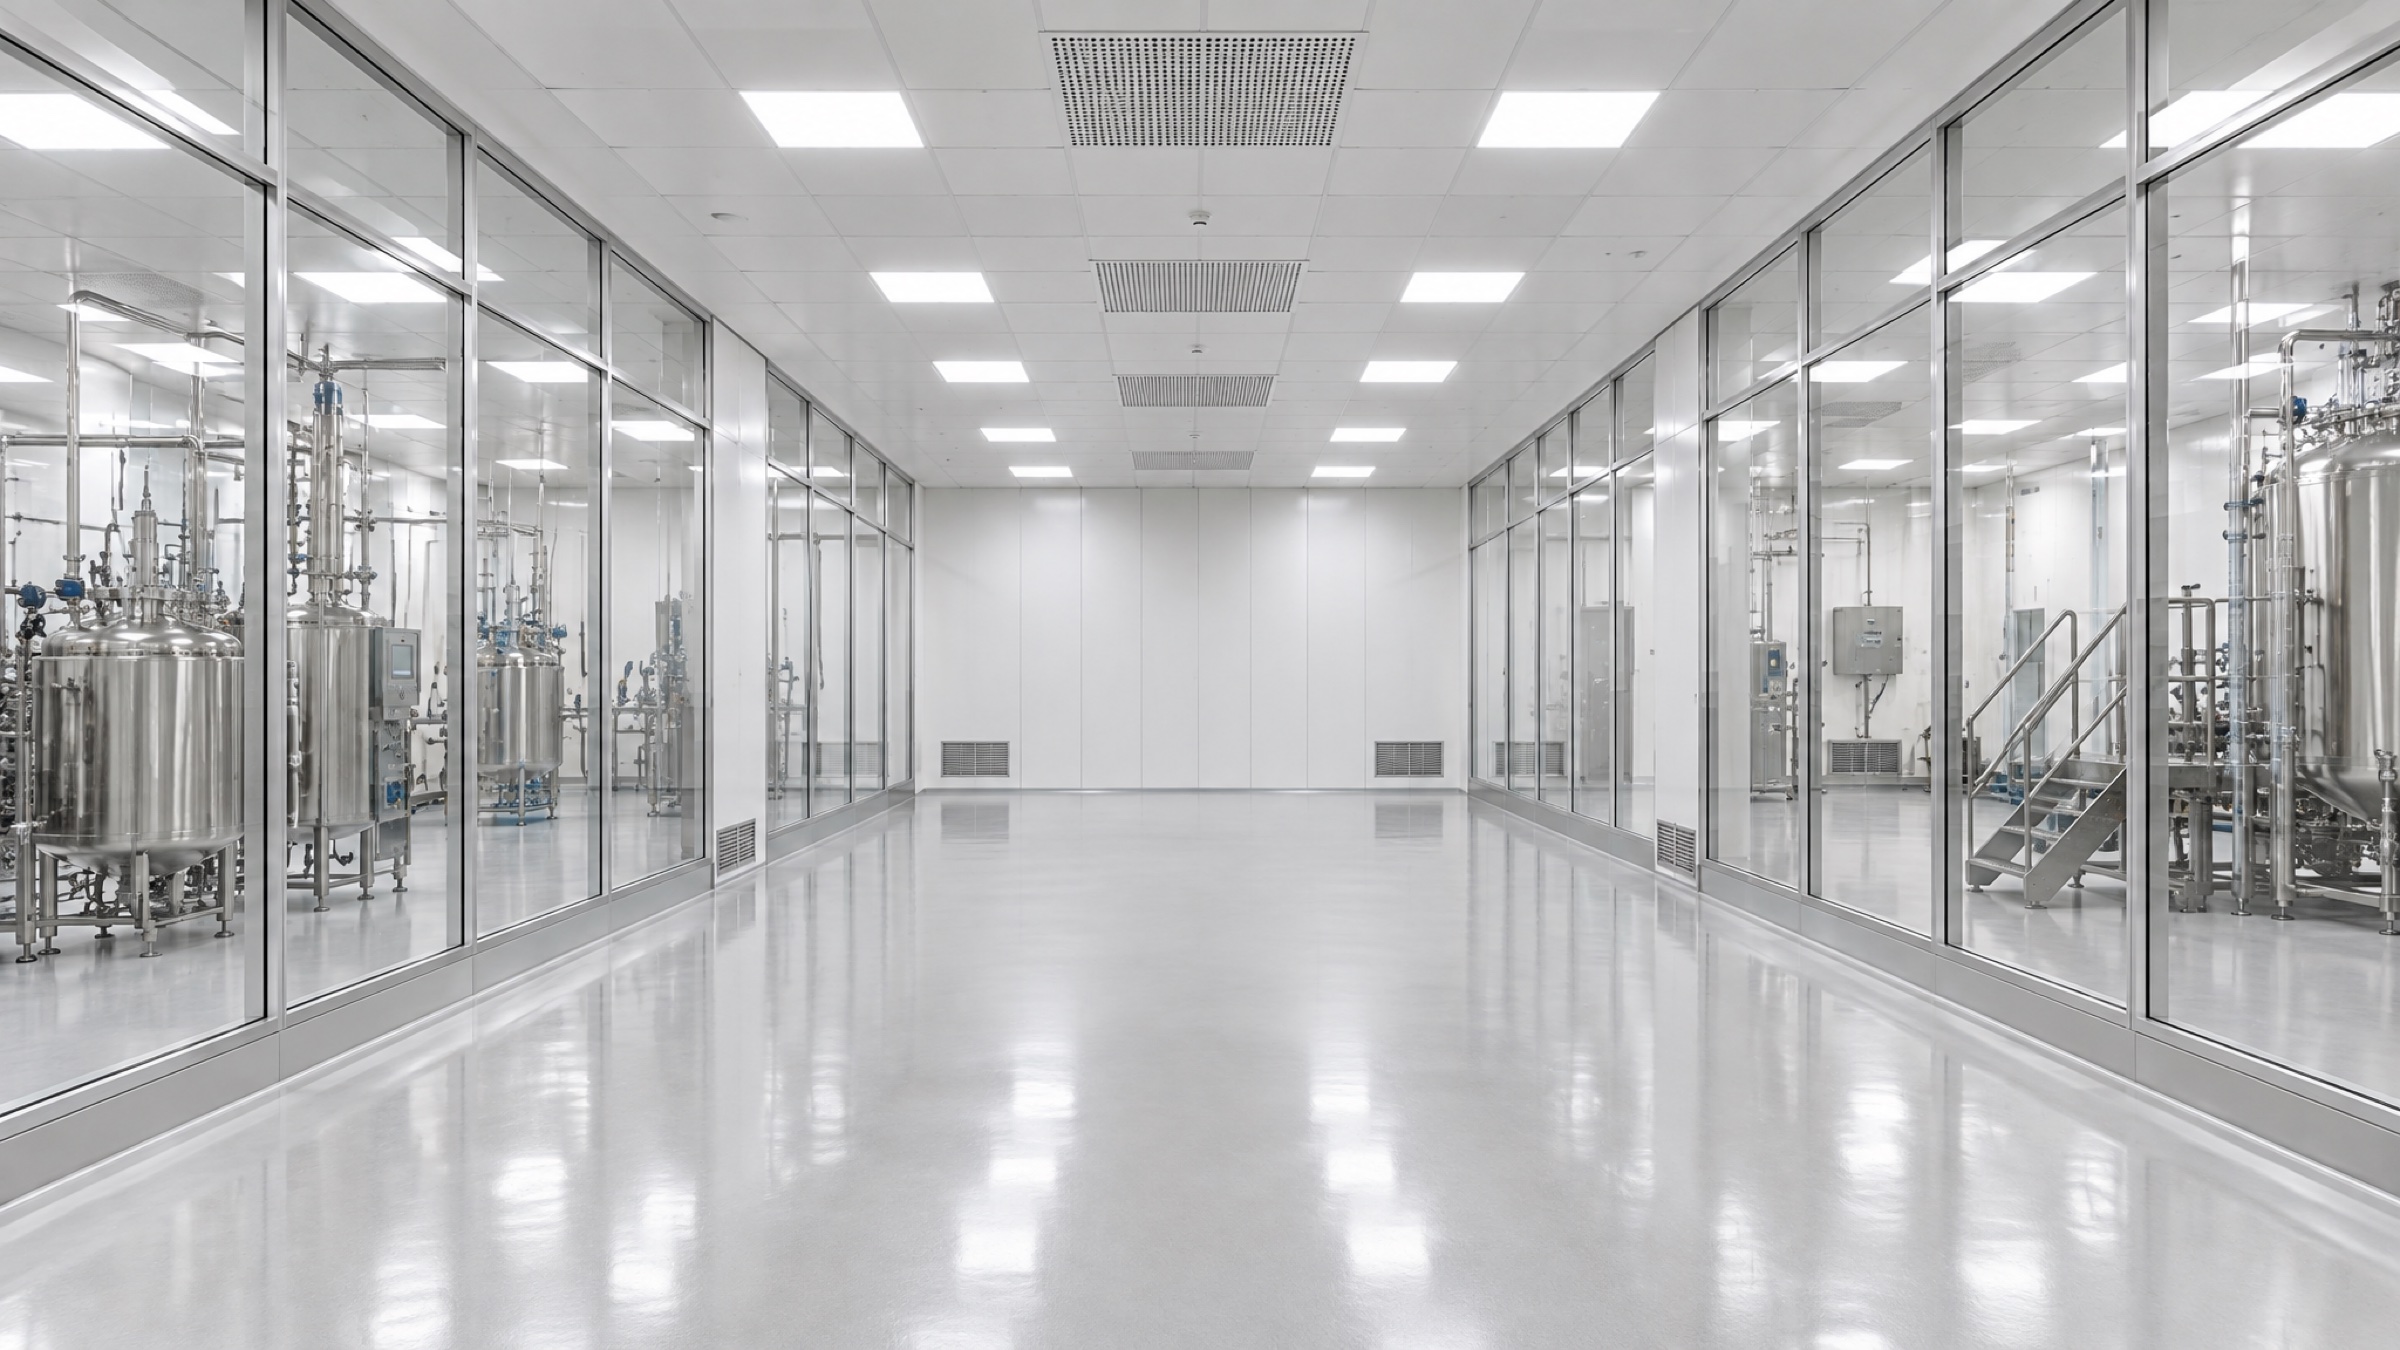
随着 2022 版欧盟 EU GMP Annex 1 正式生效以及国内 NMPA《药品生产质量管理规范》无菌药品附录 修订全面对标 污染控制策略(CCS,Contamination Control Strategy),传统“大面积 B 级背景套开放式百级层流罩(LAF)+ 人工干预加塞转运”的无菌灌装产线,在国内外药监飞检与集采出海审计中面临前所未有的缺陷挑战。
对于水针、冻干粉针(西林瓶)、卡式瓶及预灌封注射器(PFS / BFS)生产企业而言,利用年度大修窗口将老旧灌装间升级为 RABS(限制进出屏障系统) 或直接一步到位改造为 “C 级背景 + 全封闭无菌隔离器(Isolator,即 C+A 级)”,不仅能彻底切断人体皮屑与微生物污染源,还能把净化空调常年运行电费砍掉 40% 以上(无菌工艺源头污染风险拆解见生物制药洁净室动态污染控制)。
无菌灌装车间屏障升级三大工程铁律: ① 任何开门干预即破坏无菌屏障——新建高附加值生物制品、高活性细胞毒注射剂及出口欧美产线,优先选 C 级背景套全封闭正/负压无菌隔离器; ② 冻干粉针半加塞西林瓶从灌装机到冻干机板层的全路径必须保持连续不间断 A 级单向流(
0.36~0.54 m/s)与正压屏障; ③ 隔离器集成 VHP 汽化过氧化氢灭菌的排残风管必须独立直排室外,严禁排入车间吊顶回风夹层!
三代无菌灌装屏障路线对比:LAF vs RABS vs 全封闭无菌隔离器
老厂改造与新线立项前,建议工程部、生产部与 QA 联合对照下表核算 CAPEX(初投资)与 5 年 OPEX(运行更衣电费)总账:
| 核心对比维度 | 传统 B+A 开放式层流罩(LAF) | 过渡升级:B 级背景 + 开放/密闭式 RABS(ORABS / CRABS) | 标杆路线:C 级背景 + 全封闭无菌隔离器(C+A) |
|---|---|---|---|
| 所处背景洁净度要求 | 严格 GMP B 级(动态 ≥0.5μm ≤352,000 pc/m³) | 仍须维持 GMP B 级(开门清场后需人工擦拭高水平消毒) | 放宽至 GMP C 级(万级)(特殊封闭工艺经风险评估可至 D 级) |
| 空调换气次数与能耗 | 极高(45~65 次/h,冷热湿再热负荷巨大) | 偏高(仍按 B 级 40~60 次/h 运行,省不了空调电费) | 直降 45%~55%(C 级仅需 20~25 次/h,新风与再热负荷锐减) |
| 人员更衣与干预方式 | 三更连体无菌服 + 无菌护目镜,允许持无菌钳近距离干预 | 硬质聚碳酸酯/钢化玻璃刚性屏障 + 手套箱操作,生产中严禁开门 | 物理气密舱体 + RTP 快速传递阀,人员仅穿 C 级洁净服舱外操作 |
| 舱内除菌与生物去污 | 人工喷洒擦拭杀孢子剂,死角多、重现性波动大 | 多为人工高水平消毒(部分 CRABS 配外接 VHP,需严查气密性) | 全自动集成 VHP 汽化过氧化氢灭菌,稳定达成 6-log 嗜热脂肪地芽孢杆菌杀灭 |
| 既有老厂停产改造周期 | 存量淘汰方案(新报批几乎难以通过审评) | 较短(约 25~35 天):可在原灌装主机外加装定制刚性 RABS 罩与风速闭环 | 中周期(约 45~70 天):涉及主机嵌入式隔离舱、外排风管及暖通降级调适 |
注射剂与冻干车间改造最易翻车的 4 大机电耦合节点
1. 冻干粉针线“半加塞转运”百级层流桥接与设备热羽流对冲
西林瓶在完成灌装与半压塞后、进入冻干机全压塞之前,胶塞导气槽仍与空气相通,属于极高风险敞口阶段。许多车间灌装机段合格,却在转运段动态粒子频频报警(类似热羽流冲破层流的真实排障过程详见疫苗车间 A 级区动态粒子超标 90% 溯源):
- 自动进出料(ALUS)百级隔离连廊:采用固定式或轨道推车式百级层流桥接舱,与冻干机小门(Pizza Door)刚性密封对接;送风面采用高分子均流膜(PLF)替代传统冲孔板,确保
0.45 m/s ±20%垂直或水平单向流平推无涡流。 - 轧盖区负压捕集粉尘:冻干出箱全压塞后的铝塑组合盖轧盖机高速摩擦会产生大量微米级铝屑颗粒。即使在 RABS 或单独 C+A 轧盖罩内,也必须在轧盖刀头下方增设局部微负压抽吸环管,防止铝屑顺气流反扑污染瓶口,并配齐压差计实时监控。
2. 隔离器 VHP 灭菌四阶段空调联动与 <1.0 ppm 排残安全
全封闭隔离器与 VHP 过氧化氢灭菌传递窗 运行包含“除湿 → 注入增浓 → 保压灭菌 → 通风排残(Aeration)”四个阶段:
- 专用不锈钢焊接排残管:通风排残阶段严禁将含高浓度
H₂O₂的尾气直接排回洁净室或吊顶技术夹层;必须采用 SUS304/316L 氩弧焊密封排风支管 + 催化分解滤芯或直通屋顶高空排放,管路设最低点冷凝水排液阀。 - 车间环境过氧化氢泄漏联锁:在灌装间操作位呼吸带高度(
1.2~1.5m)安装电化学H₂O₂浓度传感器,一旦舱门硅胶充气密封圈失压或发生泄漏(浓度逼近 OSHA 职业接触限值1.0 ppm),立即声光报警并切换房间全新风事故强排模式。
3. 在线环境连续监测(FMS)采样头等动力布局与手套在线检漏
新版无菌附录强制要求 A 级区在关键装备组装及全批灌装期间实施悬浮粒子连续监测(日常报警阈值与生产工况差异管理见GMP 动态达标陷阱与三步排查法):
- 等动力采样头(Isokinetic Probe)安装禁区:采样头必须正对单向流来流方向,距分装针头、理瓶转盘及加塞位不超过
300mm;连接在线激光粒子计数器的导电采样软管长度严禁超过1.5~2.0m且弯曲半径>150mm,防止≥5.0μm大粒子在弯管壁沉降丢失导致审计拒认数据。 - 手套箱与半身服完整性管理:生产前后必须使用无线正压衰减法手套检漏仪(GLT,测试压力
500~1000Pa)逐只测试 CSM/丁基橡胶手套微孔泄漏,并将电子签名数据并入批记录。
4. 老车间“B级降C级”暖通空调与围护利旧省钱策略
如果原车间已是合规 B+A 布局,升级全封闭无菌隔离器后无需砸掉重来:
- 净化空调机组(AHU)变频降频利旧:保留原有组合式净化空调箱与彩钢板吊顶,通过调节送回风变频器将背景房间换气次数从
50 次/h平滑下调至22~25 次/h,保留房间对走廊≥+10Pa压差梯度(GB 50457-2019 刚性红线)。 - 地面承重与槽钢分散加固:多工位无菌隔离器连同不锈钢底架自重常达
2.5~4.5 吨。进场前必须复核二层以上楼板荷载(常需≥800 kg/m²),必要时在环氧自流平或聚氨酯砂浆地面下预埋镀锌工字钢均载梁,再满焊 304 不锈钢封边防积水霉变。
常见问题(FAQ)
Q1:预灌封注射器(PFS)撕除蜂巢盒(Nest/Tub)外袋工序必须在什么级别完成?
主流成熟工艺采用 双层无菌袋包装的免洗免灭菌蜂巢盒:外袋在 C 级传递间拆袋经 VHP 传递窗 表面灭菌,或采用 电子束(E-Beam)在线外表面灭菌隧道 + 全自动机械手撕内袋 直接进入 A 级无菌隔离舱灌装加塞,全程零人工干预。
Q2:高毒性抗肿瘤(ADC 偶联药物)冻干线用正压隔离器还是负压隔离器?
必须采用“舱内相对背景微负压(如 -30~-50Pa 防高毒药液气溶胶外泄伤人)+ 双道正压充气密封圈或正压气闸护套(防外部微生物渗入产品)+ 排风双级 H14 BIBO 袋进袋出过滤”的负压无菌隔离器方案。
Q3:改造后需要重做哪些验证才能恢复商业化放行?
属于重大变更,须按 第三方 GMP 洁净度与设备验证规范 依次完成:暖通与隔离器 DQ/IQ/OQ、气流流型全工况发烟录像(含开门清场模拟)、VHP 温度分布与生物指示剂(BI)挑战试验、高效过滤器 PAO 检漏,以及连续 3 批无菌培养基模拟灌装试验(APS)。
正在评估老旧水针/冻干车间 RABS 加装或 C+A 无菌隔离器整线净化改造? 森培环境深耕生物医药 GMP 净化车间 EPC 工程,提供从厂房荷载与暖通节能核算、无菌隔离器与层流罩非标定制、VHP 排残机电施工到 CMA/GMP 验证交付的一体化服务。欢迎前往在线报价评估入口提交车间平面图获取停产周期与改造预算方案。